
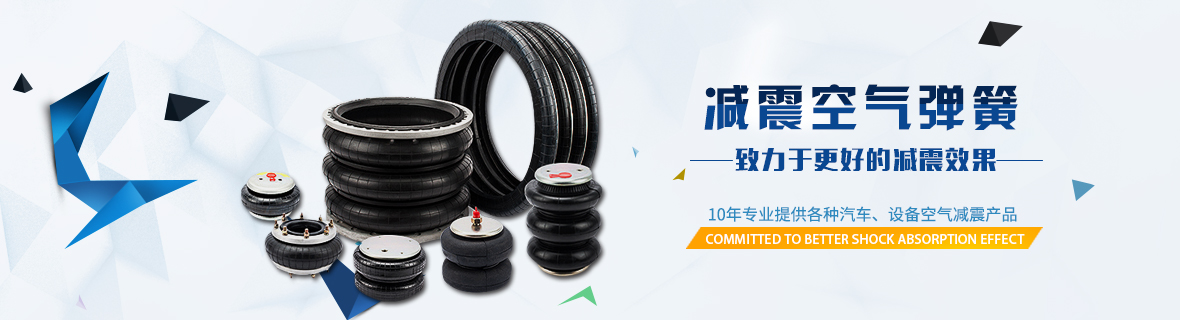
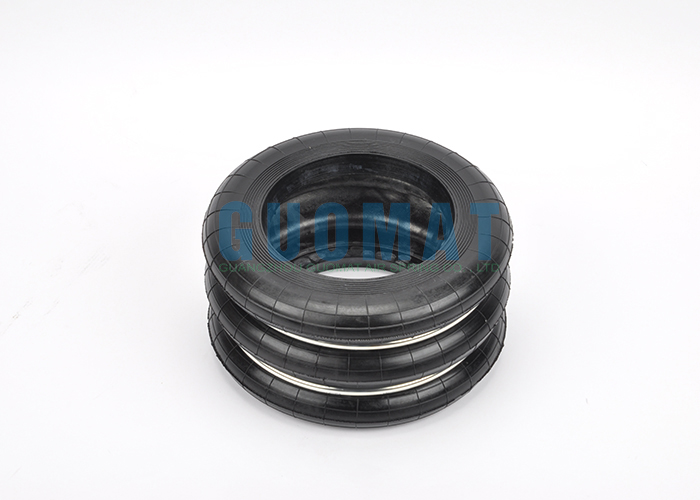
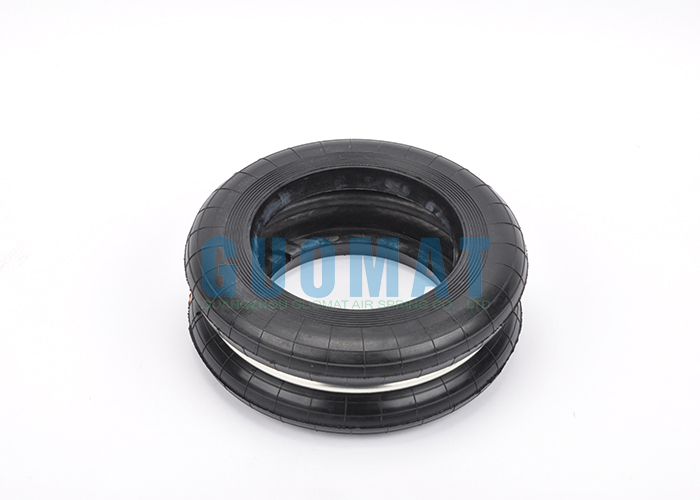
空气减震器是一种常用的汽车悬挂系统,它通过利用气体压缩和膨胀的特性来实现减震效果。空气减震器的加工技术是保证其质量和性能的重要环节,下面将介绍空气减震器加工技术的关键步骤及优化方法。
空气减震器加工技术的关键步骤主要包括材料准备、加工工艺设计、加工设备选择、加工过程控制和质量检测等。
首先,材料准备是空气减震器加工的第一步。要选择优质的材料,常用的材料有铝合金、钢等。材料的选择应根据减震器的使用环境和要求进行合理搭配,以确保减震器具有较高的强度和耐腐蚀性能。
其次,加工工艺设计是空气减震器加工的关键环节。它包括工艺路线设计、工艺参数确定和工艺装备的选择等。在设计工艺路线时,需要考虑到加工的复杂性和精度要求,合理安排各道工序的顺序和方法。在确定工艺参数时,需要根据加工材料和机械设备的特点,合理调整切削速度、进给量等参数。在选择工艺装备时,要综合考虑设备的性能和精度,选择适合的加工设备。
加工过程控制是空气减震器加工的关键环节之一。加工过程控制包括切削过程控制、热处理过程控制等。在切削过程控制中,要控制好切削速度、进给量和切削深度等参数,以保证加工精度和表面质量。在热处理过程控制中,要控制好加热温度、保温时间和冷却速度等参数,以保证减震器的性能和寿命。
最后,质量检测是空气减震器加工的最后一道工序。质量检测主要包括外观检查、尺寸检测和性能测试等。外观检查是通过目测和仪器检测对减震器的表面质量进行检查,以排除表面缺陷和质量问题。尺寸检测是通过测量工具对减震器的尺寸进行检测,以保证其尺寸精度和几何形状的要求。性能测试是通过试验设备对减震器的性能进行测试,以验证其减震效果和耐久性能。
为了优化空气减震器加工技术,可以采取以下措施。首先,优化加工工艺,通过改进刀具和切削参数的选择,提高加工效率和加工精度。其次,优化加工设备,引进先进的数控机床和加工中心,提高加工精度和自动化水平。再次,优化加工控制,引入自动化控制系统和在线检测技术,提高加工稳定性和一致性。最后,优化质量检测,引进高精度测量仪器和检测设备,提高质量检测的精度和效率。
综上所述,空气减震器加工技术的关键步骤包括材料准备、加工工艺设计、加工设备选择、加工过程控制和质量检测等。通过优化加工工艺、加工设备、加工控制和质量检测,可以提高空气减震器的加工质量和性能,满足市场需求。